Un transformateur de produits laitiers dans l'est de la Chine a passé trois semaines à rechercher un problème de pasteurisateur qui s'est avéré être un fil d'extension de thermocouple croisé à l'intérieur d'une boîte de jonction. L'enregistreur a continué à écrire des chiffres crédibles tout le temps, ce qui explique précisément pourquoi l'enquête a duré si longtemps. La réponse courte est qu'un enregistreur de données à thermocouple multicanal est aussi fiable que les quatre éléments qui l'entourent : le capteur, le câble de compensation, la référence de soudure froide et l'ingénieur qui a rédigé le plan des canaux.
Si vous spécifiez un enregistreur pour les enquêtes sur les fours, les réacteurs pilotes, la validation des cornues, les tests thermiques des batteries ou le travail de la chaîne du froid, les décisions qui comptent réellement sont le nombre de canaux, l'isolation des entrées, la précision de la jonction froide, l'intervalle de balayage et la profondeur de la mémoire. Tout le reste, y compris la taille de l’écran, la couleur du boîtier et la conception de l’application téléphonique, est secondaire.
Ce guide couvre ce que fait l'instrument, comment la chaîne de mesure se comporte de la jonction à la valeur enregistrée, les spécifications qui méritent d'être débattues, les habitudes de câblage qui ruinent discrètement les ensembles de données et comment acheter auprès d'un fabricant, d'un fournisseur ou d'un grossiste sans hériter d'un problème de support deux ans plus tard.
Le nombre de canaux est le nombre le plus simple à comparer et le moins susceptible de protéger vos données. L'isolation, la précision de la soudure froide et l'alliage du câble adapté au type de thermocouple déterminent si une valeur enregistrée survit à un audit.
Ce que fait réellement un enregistreur de données à thermocouple multicanal
Supprimez la marque et les menus du micrologiciel, et l'instrument est un ensemble d'entrées de bas niveau, une mesure de température de référence au niveau des terminaux, une routine de conversion, une horloge et une mémoire. Chaque thermocouple produit une petite tension, généralement de quelques microvolts à quelques dizaines de millivolts sur la plage de fonctionnement. L'enregistreur mesure cette tension, détecte la température de son propre bornier, ajoute la tension équivalente à partir de la température du terminal, convertit le total en température en utilisant la caractéristique standard pour ce type de thermocouple, applique tout décalage utilisateur, puis horodatage et stocke le résultat.
La différence entre une unité bonne et une unité médiocre apparaît dans le soin avec lequel chacune de ces étapes est exécutée. Une référence partagée bon marché sur 16 entrées signifie qu'une erreur de soudure froide est copiée sur chaque canal. Une unité bien construite mesure la référence à proximité de chaque groupe de bornes et maintient les canaux électriquement séparés.
Où il se trouve à côté d'autres instruments
- Enregistreurs monocanal sont peu coûteux et simples, mais ils ne peuvent pas vous montrer un gradient à travers un four ou un réacteur car il n'y a rien à comparer.
- Enregistreurs sans papier ajoutez un affichage local, une relecture des graphiques et une tenue de registres respectueuse de la conformité, à un coût par canal plus élevé.
- Modules analogiques CPL sont rapides et s'intègrent au contrôle, mais la précision des thermocouples souffre souvent dans les armoires bruyantes avec des jonctions de référence partagées.
- Matériel d'acquisition de données USB est flexible pour une utilisation en laboratoire, même si cela dépend d'un PC et d'une mise à la terre minutieuse.
- Enregistreurs de données à thermocouples multicanaux se situent au milieu : autonome, compatible avec la batterie, sélection du type de canal et généralement isolé.
Les acheteurs issus du milieu du contrôle supposent souvent qu’un canal CPL est équivalent. Ce n'est pas. Un canal de contrôle est optimisé pour la vitesse et la disponibilité. Un canal de diagraphie est optimisé pour la stabilité, la traçabilité et le contrôle de la dérive, ce qui est une mission d'ingénierie différente.
Un enregistreur est d’abord un instrument de mesure et ensuite un appareil d’enregistrement. Si l'étage d'entrée, la jonction de référence ou l'isolation sont faibles, un meilleur logiciel ne fera que documenter l'erreur de manière plus précise.
Spécifications qui décident si vos données sont défendables
Les fiches techniques répertorient des dizaines de paramètres, mais seuls quelques-uns changent si un enregistrement de température peut être défendu lors d'un examen de la qualité, d'un litige au titre de la garantie ou d'un audit client. Le tableau ci-dessous résume ceux qui sont importants dans la pratique, ainsi que ce qui ne va généralement pas lorsqu'ils sont traités comme des détails marketing plutôt que comme des exigences techniques.
Comportement représentatif des spécifications des enregistreurs de frappe dans la pratique industrielle ; Confirmez les chiffres exacts par rapport à la fiche technique du modèle spécifique avant l'achat. | Spécification | Plage réaliste typique | Pourquoi il décide de la qualité des données | Échec courant si ignoré |
| Nombre de chaînes | 8 à 64 entrées | Définit la quantité de processus visible en même temps | Lacunes de l’enquête qui nécessitent une deuxième visite coûteuse |
| Isolation des entrées | Canal à canal, plusieurs centaines de volts | Empêche les boucles de masse et les erreurs de mode commun | Décalages qui apparaissent uniquement lorsque les lecteurs fonctionnent |
| Précision de la soudure froide | plus ou moins 0,5 degrés Celsius ou mieux | Décale chaque canal du même montant | Un biais constant sur l’ensemble des données |
| Résolution | Conversion 16 à 24 bits, affichage 0,1 degré | Résout les petites tendances et les dérives lentes | Mouvement réel masqué par l'arrondi |
| Intervalle de journalisation | 1 seconde à 60 secondes par analyse | Équilibre l'utilisation de la mémoire et la durée de vie de la batterie | Excursions manquées ou mémoire remplie tôt |
| Profondeur de la mémoire | 1 million d'échantillons ou carte amovible | Détermine la longueur du trajet sans surveillance | Données les plus anciennes écrasées en cours d'essai |
| Détection de capteur ouvert | Norme sur les unités de qualité | Drapeaux thermocouples cassés ou inversés | Déchets enregistrés comme données de processus légitimes |
| Environnement opérationnel | moins 20 à 60 degrés Celsius typique | Détermine la survie dans une vraie plante | Défauts intermittents par temps chaud |
| Interfaces et alarmes | USB, LAN, RS485, contacts relais | Affecte la récupération, l'intégration et la réponse | Téléchargements manuels et écarts inaperçus |
Deux d’entre eux méritent d’être soulignés. L’isolement est invisible jusqu’à ce que quelque chose se passe mal, il devient alors le seul sujet. Une usine équipée de variateurs de fréquence, d'équipements de soudage ou de gros moteurs exposera des entrées non isolées en quelques jours, et l'erreur qui en résulte n'est pas un bruit aléatoire mais un décalage répétable qui corrompt discrètement chaque équipe.
La précision de la soudure froide vient en deuxième position. Chaque degré d'erreur de référence déplace chaque canal du même degré. Une erreur de référence de 1 degré sur un enregistrement de traitement thermique qui doit contenir plus ou moins 5 degrés consomme 20 pour cent du budget de tolérance avant qu'un seul thermocouple ne soit pris en compte.
Comparez d'abord les enregistreurs sur l'isolation et la précision de la soudure froide. Ces deux paramètres affectent chaque canal simultanément et ne peuvent pas être corrigés ultérieurement dans le logiciel.
Comment fonctionne la chaîne de mesure, de la jonction à la valeur enregistrée
Un thermocouple produit une tension car deux métaux différents joints au niveau de la pointe de mesure génèrent une force électromotrice qui augmente avec la température. C'est l'effet Seebeck, et le détail utile est l'échelle. Une paire de type K produit environ 41 microvolts par degré Celsius à température ambiante, ce qui signifie qu'une lecture de 400 degrés Celsius correspond à environ 16,4 millivolts aux bornes. Le type J est légèrement plus sensible, le type T est comparable à basse température et le type S ou R ne produit que quelques microvolts par degré dans la partie inférieure de leur plage. Les types Platine sont choisis pour leur stabilité à haute température, et non pour la force du signal.
L'instrument ne détecte jamais de tension isolée. Il voit la différence entre la tension du thermocouple et la tension générée à ses propres bornes, qui se trouvent à température ambiante plutôt qu'à zéro degré. La compensation de soudure froide résout ce problème en mesurant la température aux bornes et en ajoutant la tension que la même paire d'alliage de thermocouple produirait à cette température. À température ambiante, cette correction peut être de plusieurs millivolts, il ne s'agit donc pas d'un détail d'arrondi.
Trois conséquences pratiques s’ensuivent. Premièrement, le câble de compensation ou d'extension doit utiliser des alliages adaptés au type de thermocouple. Le fil de cuivre ordinaire crée une nouvelle jonction au niveau du bornier et de la boîte de jonction, et l'erreur augmente avec la différence de température le long du parcours du câble. Deuxièmement, chaque connexion est une source d'erreur potentielle : des bornes desserrées, des vis corrodées et des boîtes de jonction humides ajoutent toutes des tensions incontrôlées. Troisièmement, la cohérence de l'alliage compte dans le temps, c'est pourquoi la source du fil d'alliage pour thermocouple et du câble de compensation est une question d'ingénierie légitime plutôt qu'un détail d'achat.
Les fournisseurs qui contrôlent les deux extrémités de cette chaîne ont un avantage. Le groupe Xinguo, par exemple, exploite des activités d'alliages, de câbles et d'instruments au sein d'une seule structure de groupe, produisant des fils en alliage pour thermocouples et des alliages de câbles de compensation aux côtés des instruments de température qui les lisent. Pour un ingénieur d'usine, cela est important car un lot de câbles dérivants peut être retracé jusqu'aux données de composition plutôt que discuté.
Environ 41 microvolts par degré Celsius pour le type K signifie qu'une erreur de câblage de 0,1 millivolt équivaut déjà à 2,4 degrés de température apparente. Traitez chaque terminal comme un point de mesure.
Nombre de canaux, taux de balayage et mémoire dans les applications réelles
Le nombre de canaux est le point de départ de la plupart des spécifications et de la plupart des malentendus. Un enregistreur à 8 canaux échoue rarement complètement dans un projet ; un enregistreur à 8 canaux utilisé pour une étude de fournaise en 24 points échoue discrètement, en produisant une carte incomplète que personne ne remarque jusqu'à ce que le rapport soit rédigé. Le numéro correct provient du travail physique et non de la page du catalogue.
L'intervalle de numérisation est le deuxième levier. Les intervalles courts capturent les excursions mais consomment de la mémoire et de la batterie, tandis que les intervalles longs allongent le temps d'exécution sans surveillance mais atténuent les événements à l'origine du problème. La profondeur de la mémoire détermine ensuite si vous pouvez laisser l'instrument sur place pendant un week-end ou un mois. Enfin, la répartition physique des points de mesure détermine si un boîtier unique avec de longs câbles est réaliste ou si des nœuds distribués sont plus judicieux.
Le tableau ci-dessous résume le nombre de canaux typiques et les intervalles d'enregistrement observés lors des tâches courantes d'enregistrement de thermocouples. Il s'agit plutôt d'un point de départ pour la planification que d'une règle, car chaque usine a sa propre tolérance en matière de pièces de rechange.
Nombre de canaux typique par application (la longueur de la barre est proportionnelle au nombre de canaux)
Test thermique de la batterie et de l'électronique de puissance (environ 1 seconde) 48 chaînes
Cartographie du réacteur pilote pétrochimique (environ 5 secondes) 32 chaînes
Enquête sur le four de traitement thermique (environ 10 secondes) 24 chaînes
Surveillance des roulements de fours et de broyeurs à ciment (environ 30 secondes) 16 canaux
Surveillance du stockage frigorifique et du transport (environ 60 secondes) 12 canaux
Validation de l'autoclave et du stérilisateur (environ 10 secondes) 10 chaînes
Tests de matériaux et d'alliages en laboratoire (environ 2 secondes) 8 canaux
Les valeurs reflètent les pratiques d'ingénierie courantes pour chaque type d'application et doivent être ajustées en fonction de la politique locale en matière de pièces de rechange et des exigences en matière de reporting.
Le modèle dans le graphique n’est pas accidentel. Les applications de pointe combinent de nombreux points de mesure avec des événements thermiques rapides, elles nécessitent donc à la fois un nombre élevé de canaux et des intervalles courts. Les tests de batteries et d’électronique de puissance appartiennent à ce groupe, car les températures au niveau des cellules peuvent varier de plusieurs degrés en quelques secondes, et un seul pic manqué peut constituer tout l’intérêt du test. Les réacteurs pilotes se situent juste en dessous car ils combinent de nombreux points à inertie thermique modérée.
Les enquêtes sur les fours se situent au milieu. Vingt-quatre canaux suffisent pour couvrir un four multizone avec des thermocouples d'entrée, de sortie et de charge, et un intervalle de dix secondes est suffisamment rapide pour visualiser un cycle de contrôle sans générer de fichiers ingérables. La surveillance des roulements des fours et des broyeurs nécessite moins de canaux car les points d'intérêt sont fixes et bien connus, et l'intervalle de trente secondes convient à la masse thermique lente de l'équipement.
Le travail sur la chaîne du froid est encore une fois plus faible, ce qui surprend les acheteurs qui pensent que la surveillance bénéficie toujours de davantage de canaux. Une remorque réfrigérée ou une chambre froide n'a peut-être besoin que de quelques points, mais elle nécessite des semaines de fonctionnement sans surveillance, de sorte que la profondeur de la mémoire et la durée de vie de la batterie dominent les spécifications, contrairement au nombre de canaux. La validation des cornues revient à des intervalles plus courts car le profil de stérilisation lui-même est le produit qui nous intéresse.
Les tests de matériaux en laboratoire utilisent souvent moins de canaux que les travaux en usine, mais nécessitent l'échantillonnage le plus rapide, car le comportement des alliages et des revêtements est caractérisé plutôt que contrôlé. C'est là qu'un enregistreur prenant en charge un intervalle de deux secondes et une sélection du type de thermocouple par canal gagne son prix.
La planification de la mémoire est une simple arithmétique rarement effectuée. Trente-deux canaux enregistrés toutes les cinq secondes produisent 384 échantillons par minute, soit environ 23 000 par heure. Au cours d'un essai de trois jours approchant 1,7 million d'échantillons, une unité dotée d'une mémoire tampon d'un million d'échantillons écrasera le début du test à moins qu'une carte mémoire ne soit installée ou que l'intervalle ne soit assoupli.
Une règle pratique consiste à spécifier 30 à 50 % de canaux en plus par rapport au travail en cours. Les pièces de rechange absorbent le thermocouple défectueux au milieu d'une enquête, le point supplémentaire ajouté à mi-chemin d'un essai et la référence ambiante que personne n'a pensé à inclure dans le plan.
Adaptez l'enregistreur à la vitesse thermique du processus, et non à la taille de l'usine. Les événements rapides nécessitent des intervalles courts, les longues exécutions sans surveillance nécessitent de la mémoire et les canaux de rechange sont moins chers que les visites répétées.
Tapezs courants d'enregistreur de données à thermocouple multicanal
Une fois que les exigences de mesure sont claires, le choix du matériel se réduit généralement rapidement. Cinq architectures couvrent presque tous les travaux d'enregistrement de thermocouples industriels et de laboratoire, et le facteur décisif est presque toujours la disposition physique des points de mesure plutôt que les fonctionnalités du logiciel.
Comparaison des cinq architectures d'enregistreurs les plus souvent utilisées pour la mesure des thermocouples ; le bon choix dépend normalement des besoins en matière de mise en page, d’environnement et de tenue de registres. | Type | Meilleur ajustement | Points forts | Limites |
| Enregistreur autonome portable | Enquêtes sur le terrain, mise en service, dépannage | Alimenté par batterie, rapide à déployer, facile à déplacer | Moins de canaux, intégration d'alarme limitée |
| Système de rack modulaire | Surveillance permanente des installations | Extensible, isolation forte, service de module facile | Nécessite de l'espace sur le panneau et un câblage organisé |
| Réseau de nœuds sans fil | Actifs répartis, chambres froides, entrepôts | Faible coût de câblage, lecture à distance | Gestion de la batterie et planification du chemin radio |
| Enregistreur sans papier monté sur panneau | Salles de contrôle et dossiers de conformité | Affichage local, relecture des graphiques, fonctionnalités d'historien | Coût par canal plus élevé, empreinte plus grande |
| Système USB basé sur PC | Travaux de laboratoire et de recherche | Logiciel d'analyse flexible et rapide | Dépend d'un PC et d'une mise à la terre minutieuse |
Les unités portables dominent la mise en service et le dépannage car elles se déplacent vers le problème. Les systèmes modulaires dominent les installations permanentes car un module défaillant est remplacé en quelques minutes sans perturber le reste de l'usine. Les nœuds sans fil ont du sens là où l’installation des câbles coûterait plus cher que l’instrumentation elle-même, bien qu’ils échangent ces économies contre la maintenance de la batterie et du chemin radio.
Les enregistreurs montés sur panneau restent la norme lorsqu'un opérateur de salle de contrôle doit voir les tendances en direct et où les enregistrements imprimés ou archivés constituent une exigence de conformité. Les systèmes basés sur PC restent l'outil de choix dans les laboratoires, où le matériel d'acquisition est peu coûteux mais où le logiciel d'analyse présente une réelle valeur ajoutée.
Choisissez l'architecture qui correspond à la disposition physique de vos points de mesure. Les câbles, et non les menus du logiciel, déterminent quel type d'enregistreur réussit.
Pratiques de câblage et d'installation qui protègent les données
La plupart des mauvais ensembles de données de température ne sont pas causés par un enregistreur défectueux. Ils sont provoqués par des raccourcis d’installation ordinaires qui semblaient inoffensifs à l’époque. Les pratiques suivantes en préviennent la majorité.
- Utilisez un câble de compensation ou d'extension dont l'alliage correspond au type de thermocouple et gardez le type cohérent de la pointe à la borne.
- Observez la polarité à chaque jonction. Les paires inversées de type K ou de type J produisent des lectures en baisse qui ressemblent à une défaillance du capteur.
- Acheminez les câbles du thermocouple loin des câbles de sortie du variateur de fréquence et des câbles du moteur, et croisez les câbles d'alimentation à angle droit là où le croisement est inévitable.
- Mettez à la terre les blindages des câbles à une seule extrémité, généralement à l'extrémité de l'enregistreur, pour éviter les courants de circulation.
- Gardez les borniers propres, secs et correctement serrés, car une vis desserrée est une jonction incontrôlée.
- Utilisez des borniers isothermes où la détection de soudure froide a lieu afin que tous les terminaux soient à une température similaire.
- Respectez les limites de température de la rallonge elle-même ; Le câble de compensation standard isolé en PVC ne convient pas à proximité d’une ouverture de four.
- Étiquetez physiquement chaque canal et enregistrez la carte dans le fichier de projet, car une enquête non étiquetée en 24 points est une estimation ultérieure de 24 points.
- Prévoyez une période de stabilisation après l'installation avant de vous fier aux lectures, en particulier lorsque les capteurs sont fixés ou cimentés sur des surfaces.
- Documentez la méthode de fixation du capteur pour chaque point, car la fixation domine le temps de réponse pour les mesures de surface.
Le point de stabilisation est souvent sous-estimé. Un thermocouple cimenté à la surface d'un tuyau et un thermocouple inséré dans un doigt de gant réagissent à des vitesses complètement différentes. Lorsqu'une enquête montre un point en retard par rapport aux autres, la cause est généralement l'attachement plutôt que le canal d'entrée, et connaître la méthode d'installation évite un appel de maintenance inutile.
Un alliage correct, une polarité correcte, un routage judicieux et une carte de canal écrite éliminent la plupart des erreurs d'enregistrement de la température avant qu'un seul échantillon ne soit enregistré.
Choisir un enregistreur de données à thermocouple multicanal étape par étape
Un processus de sélection structuré prend moins d’une heure et évite des changements tardifs et coûteux. Suivez la séquence suivante dans l’ordre, car chaque étape contraint la suivante.
- Répertoriez chaque point de mesure avec sa plage de température attendue et la précision requise.
- Confirmez les types de thermocouples utilisés et vérifiez que l'enregistreur prend en charge chaque type individuellement par canal.
- Définissez l'événement le plus court que vous devez capturer, puis définissez l'intervalle de journalisation sur au moins deux fois plus rapide.
- Calculez les besoins en mémoire pour l'exécution sans surveillance la plus longue et ajoutez une marge de sécurité du double.
- Vérifiez l'environnement électrique des entraînements, des soudeurs et du câblage à courant élevé, puis décidez si des entrées isolées sont obligatoires.
- Examinez les conditions ambiantes au point d'installation, y compris la température estivale, l'humidité, la poussière et le lavage.
- Décidez comment les données seront récupérées et archivées, et si les alarmes doivent déclencher une action sur site.
- Confirmez que le logiciel exporte un format accepté par votre système qualité et testez cette affirmation pendant la période d'essai.
- Demandez au fournisseur un certificat d'étalonnage et une déclaration de précision de la soudure froide à la température ambiante prévue.
- Ajoutez des canaux de rechange, des thermocouples de rechange et un câble de compensation de rechange avant de passer la commande.
La neuvième étape est souvent omise, mais c'est elle qui détermine si le dossier est utilisable dans un litige. Les performances de soudure froide indiquées à 25 degrés Celsius ne sont pas les mêmes que les performances à 45 degrés Celsius dans une salle d'usine, et un fournisseur qui comprend l'application indiquera un chiffre réaliste.
Précisez depuis la mesure vers l'extérieur : points, types, vitesse de l'événement, environnement, puis instrument. La sélection d’abord de l’enregistreur aboutit presque toujours à des données compromises.
Routines de maintenance, de vérification et d’étalonnage
Un enregistreur qui n'est jamais vérifié est une opinion plutôt qu'un enregistrement. Les routines ci-dessous maintiennent la crédibilité d'un système multicanal au fil des années de service et sont peu coûteuses par rapport au coût d'un audit raté.
Contrôles de routine
- Inspectez les borniers et les boîtes de jonction pour déceler la corrosion, l'humidité et les vis desserrées à chaque arrêt programmé.
- Vérifiez l’état de la batterie et remplacez-la avant que la capacité ne tombe en dessous de la durée prévue de fonctionnement sans surveillance.
- Téléchargez et archivez régulièrement les données stockées, puis confirmez que l'archive s'ouvre correctement sur une autre machine.
- Vérifiez l'horloge par rapport à une source de référence, car les horodatages ont autant de poids que les températures dans un litige.
Vérification et étalonnage
- Effectuez une vérification du point de glace ou du bloc sec sur un échantillon rotatif de canaux à des intervalles définis.
- Comparez un thermocouple de référence à un canal de travail dans le même bloc isotherme pour détecter la dérive.
- Enregistrez la température ambiante au niveau du bornier pendant la vérification, car les performances de la soudure froide en dépendent.
- Conservez l'historique d'étalonnage par canal, et non par instrument, afin qu'un canal à la dérive soit identifié plutôt que moyenné.
Des intervalles de vérification de douze mois conviennent à la plupart des installations permanentes, tandis que les instruments d'enquête utilisés sur les sites des clients sont souvent vérifiés plus fréquemment ou avant chaque projet critique. L'intervalle doit suivre la conséquence d'une erreur, et non une entrée de calendrier par défaut.
La vérification s'effectue par canal et non par instrument. Une seule entrée dérivée remettra en question un ensemble de données entier s’il n’est jamais isolé.
Acheter auprès d'un fabricant, d'un fournisseur ou d'un grossiste
Le matériel d'enregistrement par thermocouple est souvent acheté auprès d'un grossiste ou d'un distributeur, mais la responsabilité de l'exactitude appartient généralement au fabricant derrière le produit. Comprendre qui fait réellement quoi change les questions que vous posez.
Un fabricant contrôle la composition des alliages, la conception des terminaux et le comportement du micrologiciel, afin de pouvoir répondre aux questions techniques sur la dérive, la détection de soudure froide et la prise en charge du type de thermocouple. Un fournisseur ou un grossiste contrôle les stocks, les délais de livraison et les conditions commerciales, mais peut ne pas être en mesure d'interpréter une exigence d'enquête sur les fours. Une bonne décision d'achat combine généralement les deux, le fabricant fournissant l'engagement technique et le fournisseur fournissant la disponibilité.
Questions à poser avant de commander
- Quels types de thermocouples sont pris en charge sur chaque canal et les types peuvent-ils être mélangés au sein d'un même instrument ?
- Quelle est la précision de la soudure froide indiquée et à quelle température ambiante est-elle spécifiée ?
- L'isolation est-elle canal à canal, ou uniquement entre les groupes d'entrée et la terre ?
- Quelle est la profondeur de la mémoire et que se passe-t-il lorsque la mémoire tampon se remplit ?
- Un certificat d'étalonnage est-il fourni et des certificats de traçabilité supplémentaires peuvent-ils être commandés ?
- Quelle est la tolérance et la qualité indiquées pour le fil en alliage du thermocouple et le câble de compensation fournis avec le système ?
- Quel est le délai de livraison pour les modules, connecteurs et câbles de rechange ?
- Le support technique est-il disponible dans la langue de l’équipe d’installation ?
Les délais de livraison des pièces de rechange méritent plus d’attention qu’ils n’en reçoivent habituellement. Une installation qui standardise une famille d'enregistreurs et conserve deux modules de rechange sur étagère évite un mois de fonctionnement sans surveillance après une seule panne. Les acheteurs négociant avec un grossiste devraient se renseigner spécifiquement sur la disponibilité des pièces de rechange plutôt que uniquement sur le prix unitaire.
Achetez la chaîne de mesure, pas seulement la boîte : la disponibilité de l'instrument, de l'alliage du câble et du module de rechange détermine ensemble si le système fonctionne toujours au cours de la troisième année.
Familles de produits à examiner pour les systèmes de mesure par thermocouple
Le groupe Xinguo exploite des activités d'alliages, de câbles et d'instruments au sein d'une structure de groupe unique, ce qui permet de fournir une chaîne de mesure avec des matériaux et des instruments correspondants.
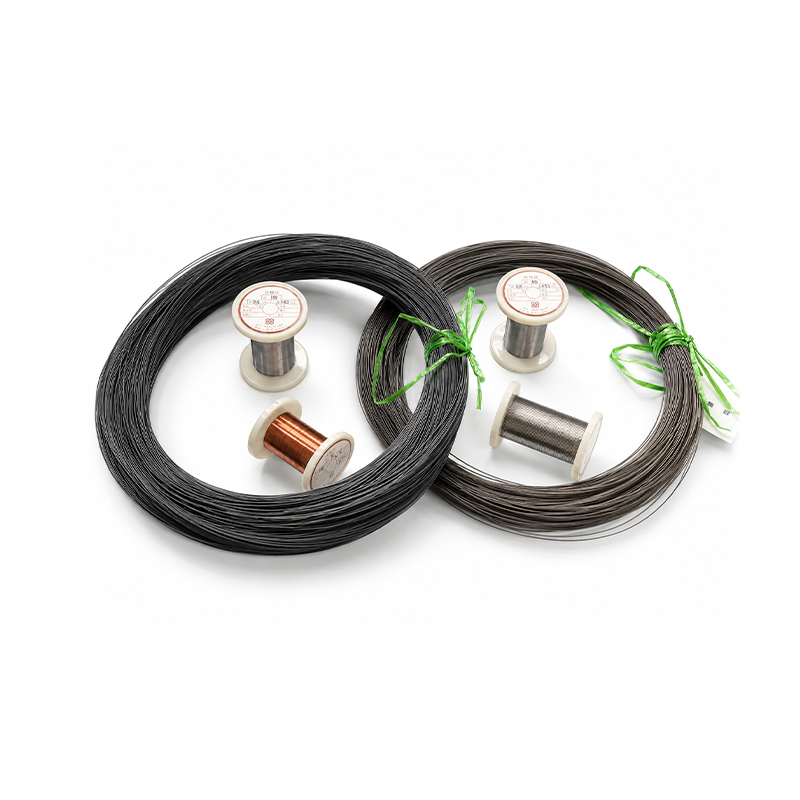
- Fil en alliage de thermocouple pour la construction de capteurs et de jonctions
- Fil en alliage de câble de compensation de thermocouple pour les extensions
- Constantan, manganin, nickel-chrome et alliages de résistance au nickel pur
- Détecteurs de température à résistance industriels, y compris les types blindés, antidéflagrants, multipoints, anticorrosion et pour centrales électriques
- Instruments de pression, débitmètres, instruments de niveau et matériaux pour instruments
Les ingénieurs qui spécifient des systèmes d'enregistrement peuvent demander des données sur la composition des matériaux et la documentation des instruments auprès d'un seul fournisseur, ce qui simplifie la traçabilité d'un projet.
Foire aux questions
De combien de canaux un enregistreur de données à thermocouple multicanal a-t-il réellement besoin ?
Commencez par le nombre de points de mesure significatifs, puis ajoutez 30 à 50 % de marge pour les pièces de rechange et les références ambiantes. Une étude de four en 16 points est normalement spécifiée avec 24 canaux, et un exercice de cartographie de réacteur en 40 points avec 48 canaux. Moins de canaux que de points signifie une visite répétée, qui coûte plus cher que les entrées supplémentaires.
Un enregistreur de données à thermocouple multicanal peut-il accepter n'importe quel type de thermocouple ?
La plupart des instruments de qualité prennent en charge les types K, J, T, E, N, S, R et B, mais la prise en charge est souvent configurée par canal plutôt que globalement. Confirmez que les types peuvent être mélangés au sein d'une même unité et vérifiez que la compensation de soudure froide interne reste précise lorsque des types différents partagent un bornier.
Pourquoi la précision de la compensation de soudure froide est-elle si importante ?
Parce que cela s’applique à chaque chaîne à la fois. L'instrument mesure la température de ses propres bornes et ajoute la tension équivalente avant de la convertir en température. Une erreur de 1 degré Celsius dans cette référence décale chaque valeur enregistrée d’environ 1 degré, ce qui peut consommer une part importante de la tolérance du processus.
Est-il acceptable de prolonger les thermocouples avec un câble en cuivre ordinaire ?
Non. L’extension en cuivre crée des jonctions supplémentaires au niveau du bornier et de tout connecteur intermédiaire. L'erreur qui en résulte dépend de la différence de température le long du parcours, elle peut donc paraître négligeable en hiver et devenir significative en été. Utilisez toujours un câble de compensation ou d'extension dont l'alliage correspond au type de thermocouple.
Quel intervalle de journalisation dois-je choisir ?
Réglez l'intervalle sur au moins deux fois plus rapide que l'événement le plus rapide que vous devez voir. Les enquêtes sur les fours fonctionnent souvent bien en dix secondes, les tests thermiques des batteries en une seconde et la surveillance de la chaîne du froid en soixante secondes. Un intervalle plus court que nécessaire consomme uniquement de la mémoire et de la capacité de la batterie.
À quelle fréquence un enregistreur de thermocouple doit-il être calibré ?
Douze mois est une durée par défaut courante pour les équipements installés en permanence, avec une vérification plus fréquente des instruments d'enquête utilisés sur les sites des clients. L'intervalle doit refléter la conséquence d'une lecture incorrecte plutôt que d'une politique fixe appliquée à chaque application.
Un enregistreur peut-il enregistrer à la fois les thermocouples et les détecteurs de température à résistance ?
Certains modèles proposent des entrées universelles acceptant les deux, d'autres nécessitent des modules séparés. Les entrées universelles améliorent la flexibilité, mais vérifiez que la commutation entre la mesure du thermocouple et la mesure de la résistance ne compromet pas les spécifications de précision sur lesquelles vous comptez pour les canaux du thermocouple.
Quelle est la différence entre un enregistreur de données et un enregistreur sans papier ?
Un enregistreur de données acquiert et stocke les mesures pour un téléchargement ultérieur, tandis qu'un enregistreur sans papier ajoute un affichage local, des tendances en direct et souvent un examen historique sur le panneau lui-même. Les enregistreurs conviennent aux salles de contrôle et aux environnements de conformité ; les bûcherons conviennent aux enquêtes sur le terrain et aux essais sans surveillance.
Dois-je choisir des canaux sans fil ou filaires ?
Les nœuds sans fil réduisent les coûts de câblage lorsque les points de mesure sont répartis sur un grand site, mais ils introduisent la gestion de la batterie et la planification du chemin radio. Les systèmes filaires restent plus simples pour les installations compactes et où l'alimentation est déjà disponible au point de mesure.
Quelle documentation un fournisseur doit-il fournir ?
Au minimum, un certificat d'étalonnage de l'instrument, indiquant la précision de la soudure froide dans des conditions ambiantes définies, la composition de l'alliage ou le degré de tolérance pour le fil de thermocouple et le câble de compensation fournis, et un enregistrement de configuration de canal si l'unité est livrée préprogrammée pour votre projet.
La plupart des questions de spécification résolvent trois problèmes : combien de points, à quelle vitesse doivent-ils être échantillonnés et quelle doit être la précision de la jonction de référence.
Un enregistreur de données à thermocouple multicanal bien spécifié n'attire pas l'attention. Il siège dans un panel ou sur un banc, enregistre un ensemble de données défendables et répond aux questions des mois plus tard lorsque quelqu'un demande ce que le processus a réellement fait. Pour y parvenir, il faut prêter attention aux éléments faciles à négliger : un câble de compensation adapté, une précision de soudure froide honnête, des entrées isolées et une carte des canaux qui survit au projet.
Travaillez depuis la mesure vers l'extérieur, vérifiez par canal plutôt que par instrument et traitez la capacité inutilisée comme une assurance plutôt que comme un gaspillage. Ces habitudes coûtent très peu au moment de la spécification et permettent d'économiser beaucoup lorsqu'un disque doit résister à un examen minutieux.
 DEMANDE