+86-0550-7623999
 DEMANDE
fr
DEMANDE
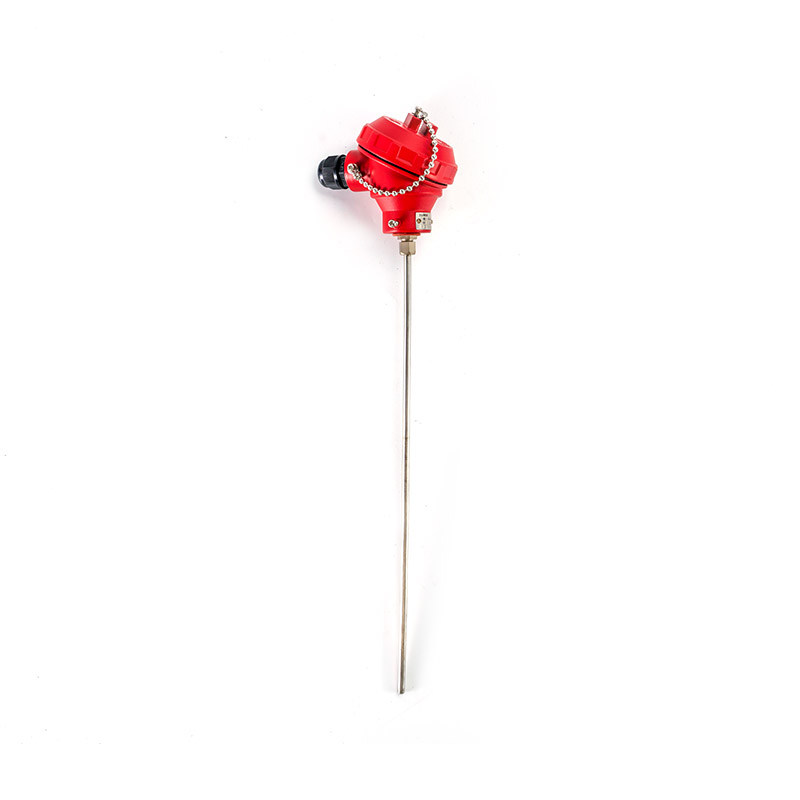 RTD gainé
Composé d'un tube de protection en acier inoxydable, d'une poudre isolante d'oxyde...
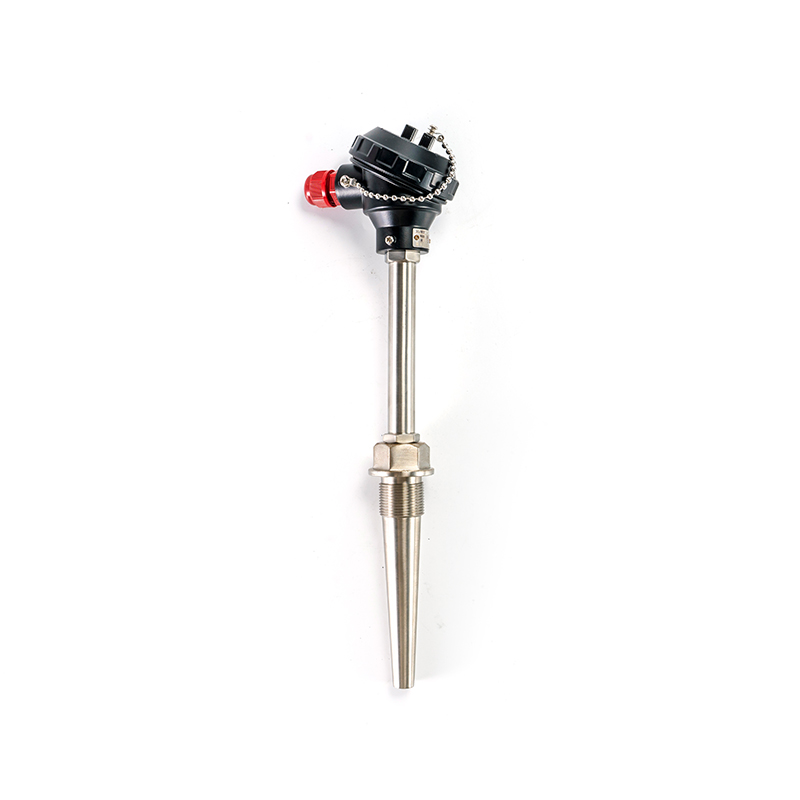 Assemblage RTD
Habituellement utilisé avec un instrument d'affichage, un instrument d'enregistrement, ...
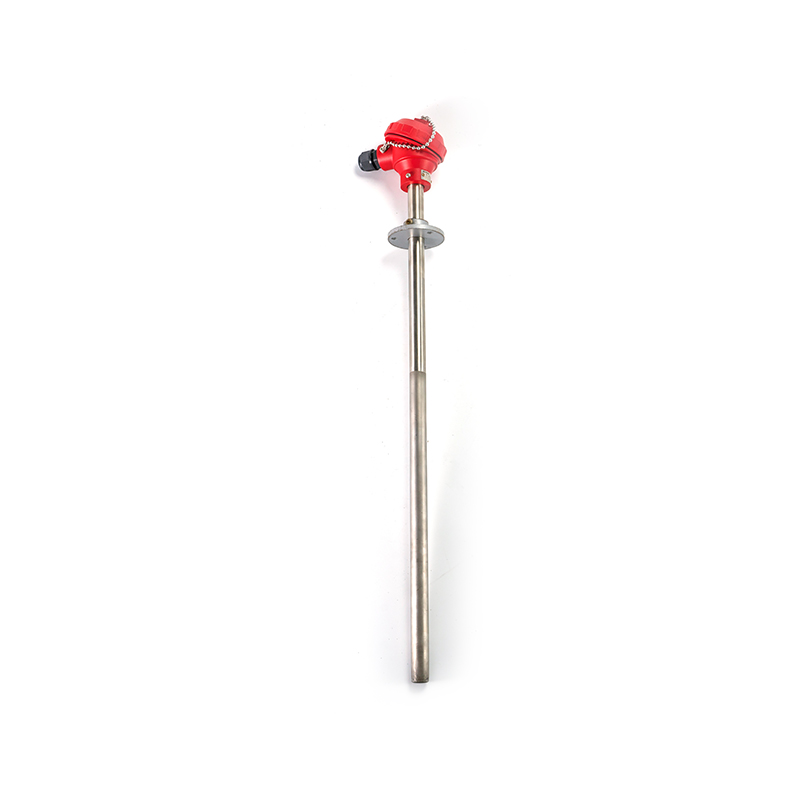 RTD résistant à l'abrasion
Technologie de peinture de protection contre l'usure, fonte à haute teneur en chrome et alli...
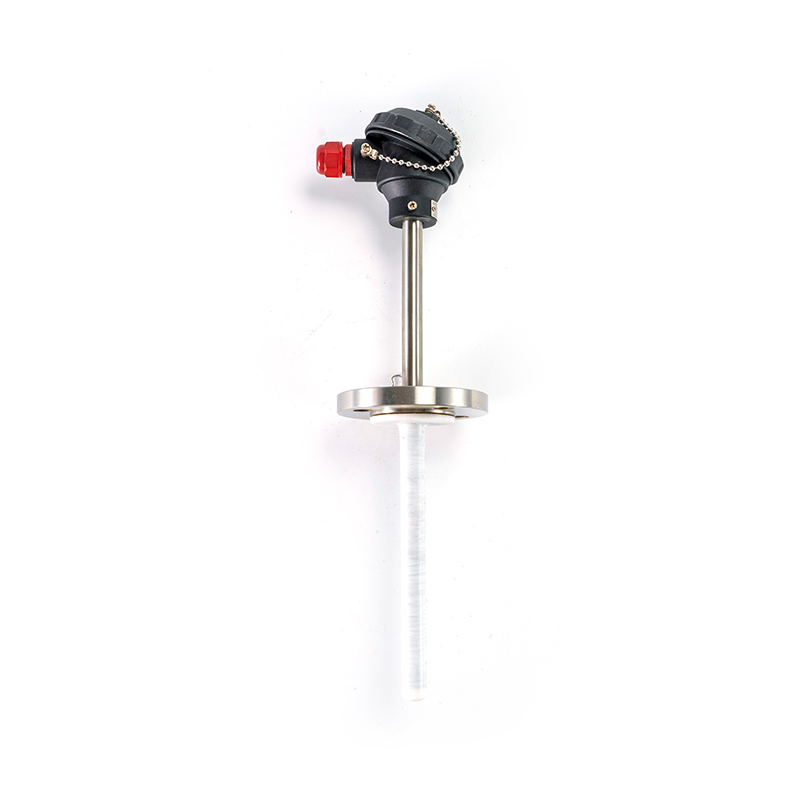 RTD anti-corrosion
Nous pouvons fournir toutes sortes de matériaux résistants à la corrosion spéciaux et généraux en...
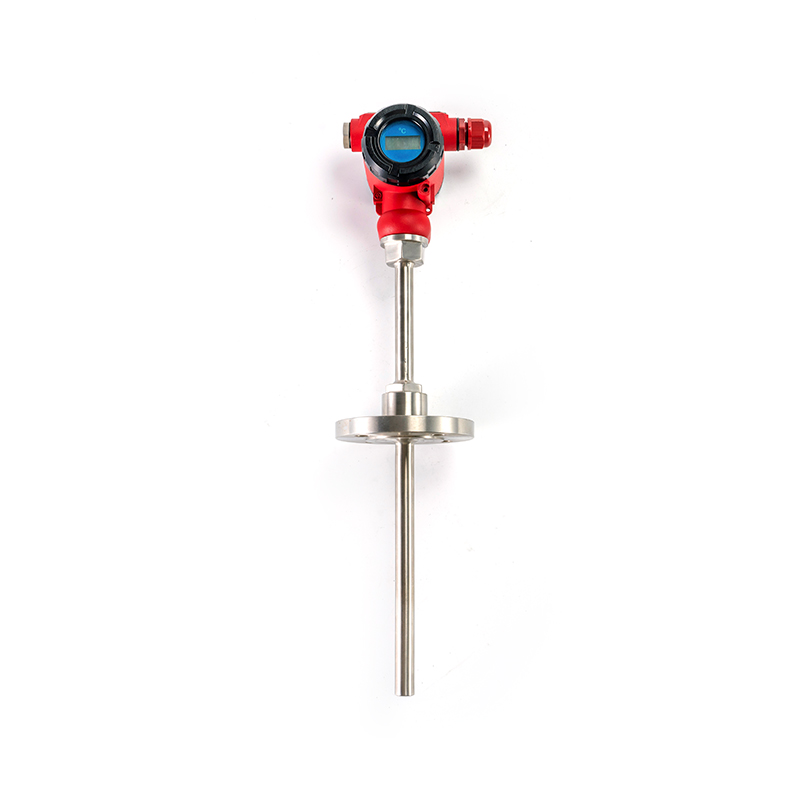 Localiser l'affichage RTD
En adoptant diverses têtes d'affichage, le capteur de température peut obtenir un affichage ...
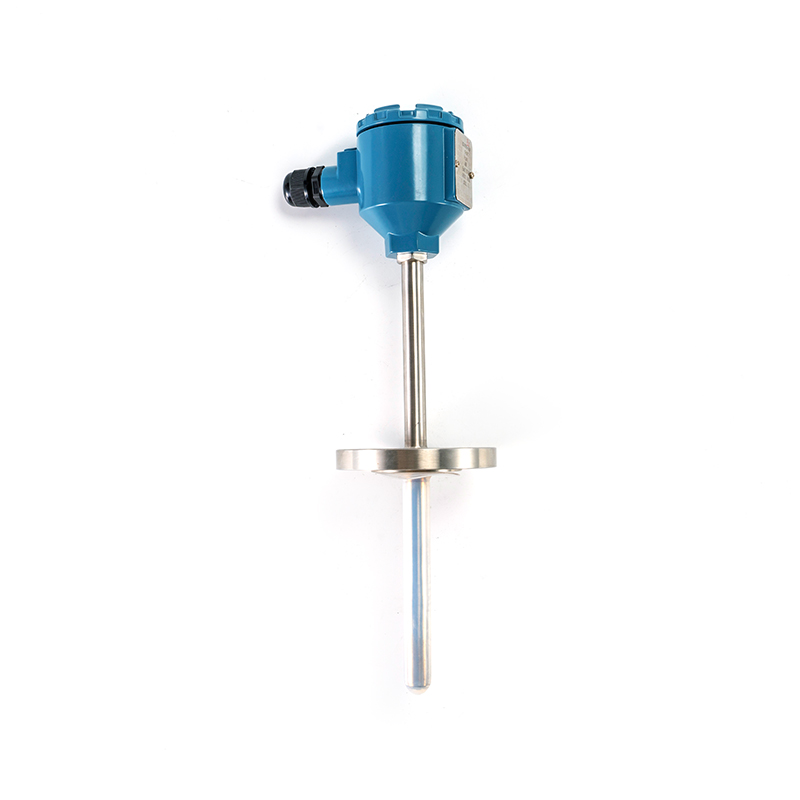 RTD antidéflagrant
 généralement et instruments d'affichage, instruments d'enregistremen...
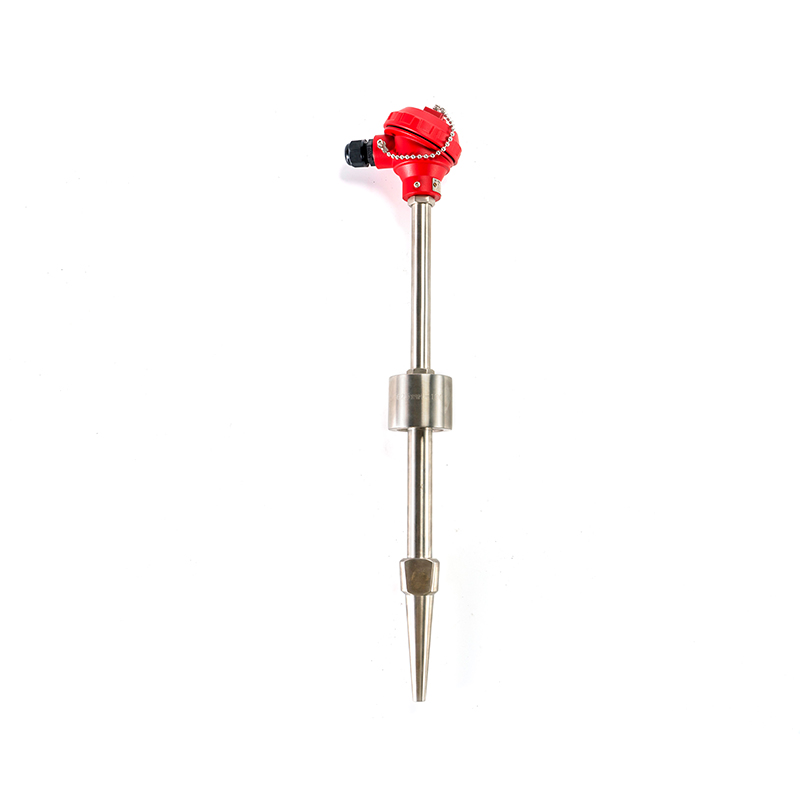 RTD pour centrale électrique
Cette série de produits prend pleinement en compte les besoins particuliers de l'utilisateur...
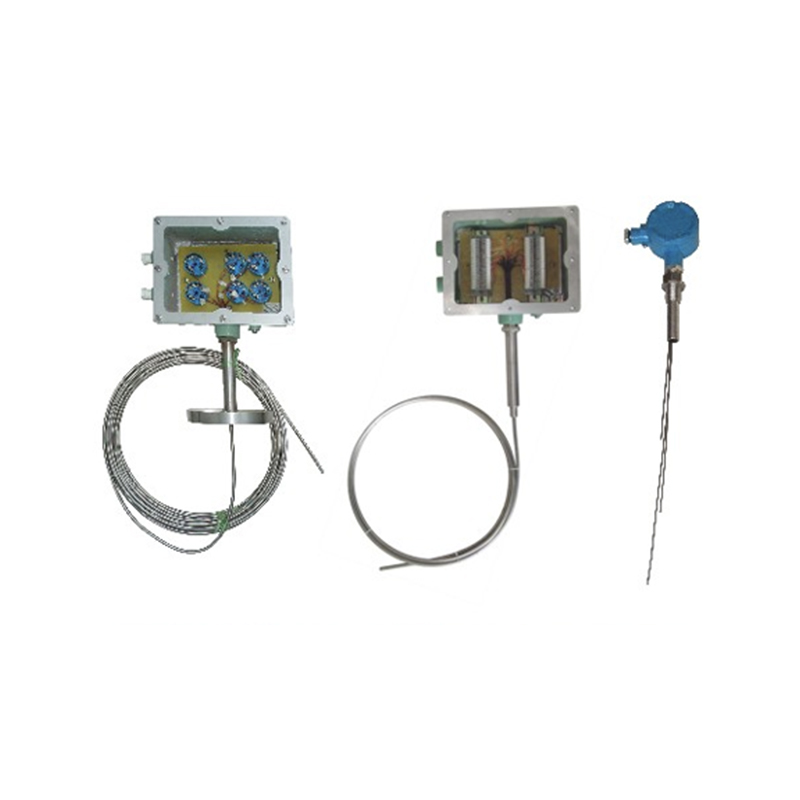 RTD antidéflagrant multipoint
Le RTD antidéflagrant multipoint est un capteur de température industriel qui peut mesurer la tem...
1. Définition:
Les instruments de température sont des dispositifs d'automatisation industrielle utilisés pour détecter, afficher, contrôler et enregistrer les paramètres de température. Ils utilisent principalement des éléments de détection tels que des thermocouples, des thermistances et des capteurs infrarouges pour convertir les signaux de température en signaux électriques ou numériques, permettant ainsi la mesure, la transmission, la régulation, les fonctions d'alarme et la communication à distance. Ces instruments constituent un équipement de détection et de contrôle fondamental essentiel dans la production industrielle, le fonctionnement des équipements et la surveillance environnementale.
2. Caractéristiques principales :
3. Industries applicables :
Métallurgie et acier : surveillance de la température des hauts fourneaux, des convertisseurs, des fours de chauffage, des fours de recuit, des processus de fusion et de traitement thermique.
Fabrication mécanique : Fonderie, forgeage, soudage, trempe, montée en température des roulements et des moteurs, et mesure de la température des systèmes de compresseurs d'air.
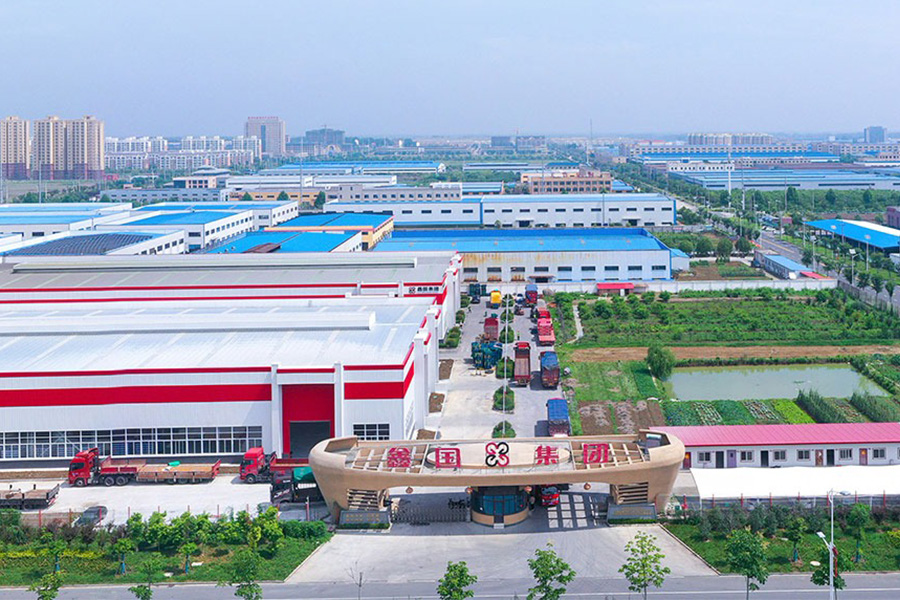
Fondée en
Couvrir une superficie de
Employés expérimentés
Zone de construction
Une ligne de traitement thermique qui remplaçait ses tubes de protection toutes les six semaines n'avait pas de problème de thermocouple. Il y avait un problème de céramique. Les éléments sont sortis du service propres et intacts, mais les tubes étaient fissurés, écail...

Le premier signe que quelque chose ne va pas avec un RTD à couche mince est rarement un échec dramatique. Il s'agit d'un désaccord lent avec un capteur voisin, d'une lecture qui glisse pendant un cycle de chauffe ou d'une tendance de lot qui ne correspon...
Un transformateur de produits laitiers dans l'est de la Chine a passé trois semaines à rechercher un problème de pasteurisateur qui s'est avéré être un fil d'extension de thermocouple croisé à l'intérieur d'une boîte de jonction. L'enregistreur...
Une ligne de traitement thermique fonctionnant à 900 degrés Celsius consommera généralement un thermocouple de type K en huit à quatorze mois. La même sonde placée dans une boucle d’eau propre à 90 degrés Celsius survit souvent huit ans ou plus. Rien dans les deux sondes ne...
Cette catégorie couvre les capteurs, transmetteurs et écrans utilisés pour mesurer la température des processus dans les environnements industriels, de laboratoire et d'enseignement. Instruments de température dans ce groupe comprennent les capteurs de contact tels que les thermocouples et les détecteurs de température à résistance, les dispositifs infrarouges sans contact, les jauges bimétalliques mécaniques, ainsi que les émetteurs et les unités d'affichage numérique qui transforment le signal d'un capteur en un nombre que vous pouvez lire ou envoyer ailleurs. Chaque appareil effectue ici le même travail de base, transformant une condition de température en une lecture électrique ou mécanique, mais chacun est construit différemment et adapté à un ensemble différent de conditions de processus.
Le choix entre ces instruments revient généralement à adapter l'appareil à la plage de température de fonctionnement, à l'environnement physique et à la précision ou à la rapidité de réponse de la boucle de contrôle. Les sections ci-dessous présentent les types courants, les fonctionnalités clés, les secteurs d'activité typiques, le fonctionnement de chaque appareil, les conseils de sélection, les comparaisons de performances et les conseils de maintenance pour cette catégorie, ainsi que les réponses aux questions fréquemment posées.
Cette catégorie couvre les équipements de détection, de transmission et d'affichage utilisés pour surveiller la température des processus dans une large gamme d'applications industrielles.
Cinq types d'appareils constituent la plupart des équipements trouvés dans cette catégorie. Chacun est construit autour d'un principe de mesure physique différent, c'est pourquoi la vitesse de réponse, la durabilité mécanique et le placement typique varient autant d'un type à l'autre.
(1) LermocouplessssssDeux fils métalliques différents réunis au niveau d'une pointe créent une petite tension qui change avec la température, un effet connu sous le nom d'effet Seebeck. La paire de fils se trouve généralement à l’intérieur d’une gaine métallique scellée remplie d’isolation minérale pour la protection. Les thermocouples sont un choix courant pour la surveillance des fours, des chaudières et des réacteurs, où une large plage de température et la résistance aux contraintes mécaniques sont importantes. |
(2) Détecteurs de température à résistance (RDT)Un élément métallique, généralement du platine, modifie sa résistance électrique de manière prévisible à mesure que la température change, et un circuit de mesure transforme cette variation de résistance en une lecture de température. Les RDT sont choisis lorsque la lecture doit rester stable pendant une longue durée de vie, comme pour la surveillance des pipelines et des cuves dans les lignes de transformation chimique et alimentaire. |
(3) Instruments de température bimétalliquesDeux bandes métalliques qui se dilatent à des vitesses différentes sont liées ensemble, de sorte qu'un changement de température plie la bande et déplace un pointeur sur un cadran. Ces instruments donnent une lecture simple et locale à un point du processus sans avoir besoin d'alimentation externe ni d'affichage électronique. |
(4) Instruments de température infrarouges (sans contact)Ces appareils captent le rayonnement infrarouge qu'une surface émet naturellement et le convertissent en lecture de température sans jamais toucher la cible. Les instruments infrarouges sont utilisés là où il n'est pas pratique de toucher la surface, comme un équipement en mouvement, un matériau en fusion ou une surface qui ne doit pas être perturbée par une sonde. |
(5) Transmetteurs de température et instruments à affichage numériqueUn émetteur prend le signal brut d'un thermocouple ou d'un RDT et le convertit en une sortie standardisée qu'un système de contrôle peut utiliser, tandis qu'un instrument à affichage numérique affiche la lecture localement sous forme de nombre. Ensemble, ils rassemblent les données des capteurs de terrain dans un système centralisé de surveillance ou d'automatisation, ou donnent simplement à un opérateur un numéro lisible directement au point de mesure. |
Étant donné que chacun de ces cinq types repose sur un principe physique différent, ils ne peuvent généralement pas être échangés les uns contre les autres au même point de mesure. Une boucle de contrôle construite autour d'une entrée de thermocouple, par exemple, ne peut généralement pas être commutée sur un RDT sans également changer le transmetteur ou la carte d'entrée qui l'accompagne.
Les thermocouples, les détecteurs de température à résistance, les instruments bimétalliques, les instruments infrarouges et les transmetteurs mesurent chacun la température via un principe physique différent, qui détermine l'endroit où chaque type est généralement installé.
Au-delà du principe de détection spécifique utilisé par un appareil, les acheteurs qui examinent des instruments de température vérifient généralement un ensemble commun de caractéristiques de performance et de construction qui déterminent la résistance d'un instrument sur une chaîne de production réelle. Ces caractéristiques couvrent la couverture des mesures, la classe de précision, la durabilité mécanique, la résistance à un environnement difficile, la compatibilité des signaux avec les systèmes de contrôle existants et toutes les fonctions supplémentaires intégrées à l'instrument au-delà d'une lecture de base. L'examen de ces facteurs ensemble, plutôt que de n'importe quelle spécification seule, donne une image plus claire de la façon dont un instrument fonctionnera une fois installé. La liste ci-dessous couvre les principales caractéristiques les plus souvent comparées entre les instruments de température de cette catégorie.
Prises ensemble, ces caractéristiques expliquent pourquoi les instruments de température sont traités comme une plate-forme configurable, où l'élément de détection, la classe de précision, la sortie du signal et la méthode d'installation sont adaptés conjointement à un point de mesure spécifique.
Étant donné que l'élément de détection, la classe de précision et la sortie de signal au sein de cette catégorie peuvent être combinés de nombreuses manières, les instruments de température finissent par être spécifiés dans un large éventail d'industries plutôt que dans une application restreinte. Ce que ces secteurs partagent, c'est le besoin d'une indication, d'un contrôle ou d'un enregistrement fiable de la température à un point spécifique d'une ligne de traitement, d'un four ou d'un équipement rotatif, souvent soumis à des vibrations, à une exposition corrosive ou à des tolérances de processus strictes. Le tableau ci-dessous répertorie plusieurs secteurs représentatifs ainsi que les points de surveillance typiques où des thermocouples, des RDT, des instruments bimétalliques, des instruments infrarouges ou des émetteurs sont couramment installés.
| Secteur industriel | Points de surveillance typiques |
|---|---|
| Pétrochimie | Réacteurs, tours de distillation, pipelines, réservoirs de stockage et unités de raffinage |
| Énergie électrique et énergie | Chaudières, turbines à vapeur, générateurs, échangeurs de chaleur, transformateurs, câbles et nouveaux équipements énergétiques |
| Métallurgie et Acier | Hauts fourneaux, convertisseurs, fours de chauffage, fours de recuit, procédés de fusion et de traitement thermique |
| Fabrication mécanique | Systèmes de fonderie, de forgeage, de soudage, de trempe, d'élévation de température des roulements et des moteurs et des systèmes de compresseur d'air |
| Matériaux de construction | Fours à ciment, fours de fusion du verre, fours à céramique et production de briques, de tuiles et de produits réfractaires |
| Alimentaire et pharmaceutique | Stérilisation, fermentation, torréfaction, entreposage sous chaîne du froid, réacteurs pharmaceutiques et surveillance des salles blanches |
Xinguo Group Co., Ltd. développe et fournit des instruments de température, de pression, de niveau et de débit qui prennent en charge plusieurs de ces secteurs, reflétant une approche technique plus large dans laquelle les instruments de température sont considérés aux côtés des instruments de processus associés plutôt que comme un composant isolé.
Le tableau ci-dessous fait correspondre les environnements d'application courants avec le type d'instrument le plus souvent choisi pour cet environnement. Considérez cela comme un point de départ général plutôt que comme une règle fixe, puisqu’un processus réel peut impliquer plusieurs de ces facteurs à la fois.
| Environnement d'application | Instrument couramment sélectionné |
|---|---|
| Surveillance de four ou de four à haute température | Thermocouple, construction gainée |
| Surveillance stable à long terme dans un pipeline propre | Détecteur de température à résistance (RTD) |
| Lecture de points locale et sans courant | Instrument de température bimétallique |
| Surface mobile, dangereuse ou inaccessible | Instrument de température infrarouge |
| Intégration avec un système de contrôle automatisé | Transmetteur de température avec affichage numérique |
Il est plus fiable de faire correspondre la plage de fonctionnement, la vitesse de réponse, les exigences de contact et l'environnement mécanique à la construction de l'instrument que de sélectionner uniquement par l'étiquette industrielle.
Le temps de réponse correspond à la rapidité avec laquelle la lecture d'un instrument rattrape un changement réel de la température du processus, et il varie considérablement selon les quatre technologies de détection principales couvertes dans cette catégorie. Cette différence vient principalement de la masse physique et de la construction autour de l’élément de détection, et non de l’électronique qui y est attachée. Un thermocouple à gaine fine ou un dispositif infrarouge sans contact réagit généralement plus rapidement qu'un élément de résistance plus volumineux ou qu'un mouvement de cadran mécanique. Le tableau ci-dessous montre le temps de réponse typique en secondes pour un thermocouple, un RTD, un instrument bimétallique et un instrument infrarouge, sur la base des chiffres de référence techniques généraux pour chaque type de construction. Il vaut la peine de revoir cette comparaison avant de spécifier un instrument pour un processus à cycle rapide, où le décalage affecte directement la précision du contrôle.
Le graphique montre l'instrument infrarouge qui répond le plus rapidement des quatre, ce qui correspond à son principe de mesure sans contact, puisqu'il n'y a pas de masse physique à chauffer ou à refroidir avant que la lecture ne change. Vient ensuite le thermocouple, aidé par une fine gaine métallique et une petite masse thermique interne autour de la jonction de mesure. Le RTD répond sensiblement plus lentement que le thermocouple dans cette comparaison, en grande partie parce que l'élément de résistance et sa gaine de protection transportent généralement plus de masse thermique, et que les limites d'auto-échauffement dans le circuit de mesure limitent également la rapidité avec laquelle la lecture peut être mise à jour. L'instrument bimétallique est le plus lent des quatre, ce qui correspond à sa conception mécanique, puisque la bande métallique collée doit se dilater physiquement et déplacer un mécanisme de pointeur plutôt que de simplement modifier un signal électrique. Cela ne fait pas de l'instrument bimétallique un mauvais choix en général, puisque de nombreux points d'indication locaux n'ont pas besoin d'une réponse rapide et bénéficient plutôt d'une conception simple et autonome qui ne nécessite aucune alimentation externe. Un processus avec des variations rapides de température, tel qu'une ligne d'extrusion ou une réaction par lots rapide, bénéficie généralement de la réponse plus rapide d'un thermocouple ou d'un instrument infrarouge associé à une boucle de contrôle bien réglée. Un processus ayant un comportement thermique lent et régulier, tel qu'un grand réservoir de stockage, peut généralement accepter la réponse plus lente d'un RTD ou d'une jauge bimétallique sans aucun effet réel sur les performances de contrôle. Le temps de réponse dépend également du milieu environnant, puisqu'un capteur placé dans un liquide en écoulement répond généralement plus rapidement que le même capteur placé dans de l'air immobile. Étant donné que ces chiffres sont des valeurs de référence générales plutôt que des données mesurées pour un produit spécifique, les ingénieurs travaillant sur des boucles de contrôle à temps critique doivent confirmer les caractéristiques de réponse réelles auprès de leur fournisseur d'instruments pour la construction exacte spécifiée. Dans la pratique, de nombreuses usines utilisent plus d'un type d'instrument dans une seule zone de processus, installant des capteurs plus rapides aux points critiques de contrôle et des instruments plus lents et plus simples là où une indication locale suffit.
Les conceptions de thermocouples infrarouges sans contact et à gaine fine réagissent généralement plus rapidement que les constructions RTD et bimétalliques, qui transportent plus de masse thermique ou mécanique autour de l'élément de détection.
La stabilité de l'étalonnage correspond à la mesure dans laquelle la lecture d'un instrument continue de correspondre à la température réelle du processus après des mois de service continu. Il s'agit d'une caractéristique distincte de la vitesse de réponse ou de la précision au premier jour. Certaines constructions conservent mieux leur étalonnage d'origine dans le temps que d'autres, en grande partie parce que chaque élément de détection vieillit différemment sous des cycles thermiques répétés. Ceci est important pour la planification de la maintenance, car un appareil qui dérive plus rapidement nécessite généralement une vérification plus fréquente par rapport à un point de référence. Le graphique linéaire ci-dessous illustre une tendance de dérive, en termes de pourcentage relatif, sur douze mois de fonctionnement continu pour les quatre mêmes types d'instruments évoqués ci-dessus. L'observation de ce modèle général aide une équipe de maintenance à planifier les intervalles de vérification plutôt que d'appliquer le même calendrier à chaque type d'instrument.
La ligne RTD reste la plus proche de l'axe horizontal tout au long des douze mois, ce qui reflète la stabilité à long terme généralement forte d'un élément de résistance en platine, puisque sa relation résistance-température a tendance à rester cohérente au fil des cycles thermiques répétés. La ligne du thermocouple présente une dérive ascendante modérée et assez constante, une caractéristique reconnue des fils de thermocouple en métal commun, puisque l'alliage au niveau de la jonction de mesure peut se déplacer progressivement avec une exposition prolongée à haute température. La ligne infrarouge se situe entre les lignes RTD et thermocouple pendant la majeure partie de la période, montrant une dérive assez modeste qui est plus souvent liée à des changements progressifs dans le chemin optique, tels que la contamination de la lentille, qu'aux composants de détection électronique eux-mêmes. La ligne bimétallique présente la tendance à la hausse la plus forte des quatre, ce qui correspond à sa construction mécanique, puisque l'expansion et la contraction répétées de la bande métallique collée peuvent progressivement affecter la tension du ressort et l'alignement du pointeur au fil du temps. Aucune de ces quatre lignes ne montre un saut soudain, ce qui est attendu, puisque la dérive d'étalonnage dans les instruments fonctionnant en continu est généralement un processus graduel plutôt qu'une défaillance soudaine. Cette tendance générale suggère que les points de mesure basés sur RTD peuvent souvent s'écouler plus longtemps entre les contrôles de vérification que les jauges bimétalliques, bien que chaque usine devrait baser son propre programme de vérification sur la tolérance réelle de son processus plutôt que sur un graphique général. Pour les instruments infrarouges, garder la lentille ou la fenêtre optique propre a un effet direct sur la mesure dans laquelle la tendance de dérive présentée ici est suivie dans la pratique. Pour les thermocouples utilisés dans des zones de four à haute température, la dérive peut s'accélérer au-delà de ce qui est illustré ici si l'instrument fonctionne en continu près du haut de sa plage nominale. Étant donné que ce graphique montre des valeurs relatives illustratives plutôt que des données mesurées pour une gamme de produits spécifique, considérez-le comme une référence de planification générale plutôt que comme une courbe de dérive garantie pour un instrument individuel. Les équipes de maintenance combinent généralement ce type de modèle général avec des vérifications croisées périodiques par rapport à un point de référence secondaire pour détecter la dérive avant qu'elle n'affecte la qualité du produit ou le contrôle des processus.
Les RTD présentent généralement la plus forte stabilité d'étalonnage à long terme parmi les quatre types d'instruments, tandis que les instruments bimétalliques mécaniques ont tendance à dériver davantage au cours d'un service continu prolongé.
La tolérance de précision correspond à la mesure dans laquelle une lecture peut généralement s'écarter de la température réelle dans des conditions de fonctionnement normales, et elle est généralement donnée sous forme de pourcentage dans les documents de référence généraux de l'industrie. Une tolérance plus petite signifie une lecture plus serrée et plus précise, tandis qu'une tolérance plus grande signifie une marge acceptable plus large. Il s'agit d'une caractéristique distincte de la vitesse de réponse et de la dérive d'étalonnage, bien que ces trois éléments soient souvent pris en compte ensemble lors de la spécification d'un instrument pour un point de mesure exigeant. Le graphique à colonnes ci-dessous compare la tolérance de précision typique, en pourcentage de la lecture, pour les quatre mêmes types d'instruments abordés précédemment. Cette comparaison constitue une information de référence générale plutôt qu'une spécification certifiée pour un produit individuel.
La colonne RTD est la plus courte des quatre, reflétant la tolérance étroite généralement associée à un élément de résistance en platine et à un circuit de mesure bien adaptés. La colonne du thermocouple est sensiblement plus haute, ce qui correspond à la tolérance plus large généralement observée avec un fil de thermocouple en métal commun par rapport à un élément de résistance, bien que cette tolérance plus large soit généralement acceptée en échange de la plage de température plus large et de la durabilité mécanique du thermocouple. La colonne infrarouge se trouve à proximité de la colonne du thermocouple, car la précision sans contact dépend fortement de l'adaptation correcte du paramètre d'émissivité à la surface cible, et une inadéquation constitue une source courante d'erreur de lecture supplémentaire au-delà de la tolérance de base de l'instrument. La colonne bimétallique est la plus haute du tableau, reflétant la tolérance comparativement plus large typique d'un mouvement à cadran mécanique par rapport à un élément de détection électronique. Une tolérance plus large ne rend pas automatiquement un instrument inadapté, car de nombreuses indications locales et points de surveillance généraux ne nécessitent pas la tolérance plus stricte qu'offre un RTD. Choisir un instrument uniquement en fonction de la tolérance, sans tenir compte également de la vitesse de réponse et de la durabilité mécanique, peut conduire à une inadéquation entre le capteur et les besoins réels du processus. Pour les points de mesure alimentant un processus étroitement contrôlé, tel qu'une réaction chimique avec des limites de température étroites, la tolérance plus stricte d'un RTD est souvent mise en balance avec son temps de réponse plus lent de la section 6. Pour les points d'indication générale, tels qu'un réservoir de stockage ou une conduite de service public, la tolérance plus large d'un thermocouple ou d'un instrument bimétallique est souvent acceptable compte tenu de la plage plus large ou de l'installation plus simple que chacun offre. Étant donné que les valeurs de tolérance de précision varient selon la conception du produit et le processus de fabrication spécifiques, il est utile de confirmer la classe de tolérance exacte auprès d'un fournisseur d'instruments chaque fois qu'un point de mesure a une exigence de précision définie. La combinaison de cette comparaison de tolérance avec les données de temps de réponse et de stabilité d'étalonnage des deux sections précédentes donne une image plus complète que n'importe quel graphique pris à lui seul.
Les RTD offrent généralement la tolérance de précision la plus stricte parmi les quatre types d'instruments, tandis que les thermocouples, les instruments infrarouges et les jauges bimétalliques acceptent chacun une tolérance plus large en échange d'une plage plus large ou d'une installation plus simple.
Le tableau ci-dessous résume les quatre principaux types d'instruments à travers quatre spécifications pratiques abordées précédemment, donnant une référence compacte pour comparer les devis ou planifier un point de mesure.
| Spécification | Thermocouple | RTD | Bimétallique | Infrarouge |
|---|---|---|---|---|
| Exigence de contact | Contactererer | Contactererer | Contactererer | Sans contact |
| Plage de température typique | Le plus large | Modéré | Plus étroit | Modéré |
| Signal de sortie commun | Signal millivolt | Signal de résistance | Cadran mécanique | Signal électronique |
| Installation typique | Puits thermométrique ou soudure directe | Puits thermométrique | Tige filetée | Support fixe ou portatif |
Le graphique radar ci-dessous rassemble cinq dimensions en une seule vue : plage de température, vitesse de réponse, stabilité à long terme, durabilité mécanique et simplicité de maintenance, chacune étant notée sur une échelle relative de un à cinq. Ce type de comparaison basée sur la forme est utile précisément parce qu’aucun type d’instrument n’obtient à lui seul le score le plus élevé dans toutes les dimensions à la fois. La lecture du contour général de chaque forme vous en dit généralement plus sur l'ajustement pratique d'un appareil que l'observation d'un seul axe. Une conception qui obtient de bons résultats sur la plage de température, par exemple, perd généralement du terrain en termes de vitesse de réponse ou de simplicité de maintenance, et ce modèle se répète sur de nombreux instruments techniques. Le tableau est destiné à soutenir le processus de sélection de la section 5, et non à le remplacer.
The thermocouple La forme bimétallique s'étend le plus loin le long de l'axe de la plage de température, ce qui correspond à son utilisation courante dans la surveillance des fours à haute température de la section 2. La forme du RTD s'étend le plus loin le long de l'axe de stabilité à long terme, correspondant au modèle de dérive d'étalonnage de la section 7, bien qu'elle recule sensiblement sur la vitesse de réponse pour les raisons expliquées dans la section 6. environnement physique plus rude qu’un capteur électronique. La forme infrarouge se distingue sur l'axe de la vitesse de réponse, conformément à son principe sans contact, tout en restant plus modérée sur la plage de température et la stabilité à long terme par rapport au thermocouple et au RTD. Aucune des quatre formes ne mène sur tous les axes à la fois, ce qui est un résultat attendu plutôt qu'un défaut unique à une conception, car l'amélioration d'une propriété, comme l'ajout d'un mouvement mécanique plus lourd pour la durabilité, coûte généralement quelque chose sur une autre propriété, comme la vitesse de réponse. En examinant les quatre formes ensemble, il est plus facile de voir que les quatre types d'instruments se complètent plutôt que de s'affronter dans les mêmes applications. Une usine comportant plusieurs points de mesure différents finit souvent par utiliser plus d'un type d'instrument dans l'ensemble de l'installation, plaçant chaque type là où sa résistance particulière correspond aux exigences spécifiques à ce stade. Pour un acheteur travaillant avec un fabricant ou un fournisseur, cette comparaison radar peut servir de référence de départ avant de passer aux facteurs de sélection plus détaillés décrits dans la section 5. Étant donné que la notation ici est illustrative plutôt que mesurée en laboratoire, les équipes ayant des exigences de performance strictes doivent demander des données techniques spécifiques sur la configuration exacte du produit envisagée. Lu conjointement avec le tableau 2 ci-dessus, ce tableau est destiné à soutenir une conversation plus éclairée avec un fournisseur d'instruments plutôt que de servir de spécification finale à lui seul.
Chacun des quatre types d’instruments principaux est le plus puissant dans une dimension pratique différente, il est donc plus utile d’adapter la forme globale à la priorité réelle du processus que de rechercher un seul instrument qui dirige sur chaque axe.
Un petit ensemble de pratiques cohérentes garantit des performances fiables à long terme sur les quatre types d’instruments décrits dans cet article. Les étapes ci-dessous suivent un ordre général que de nombreuses équipes de maintenance utilisent lors des analyses de routine et des fenêtres de service planifiées.
1
Confirmez la profondeur et l'orientation d'installation correctes pour chaque capteur avant que le processus ne soit remis en ligne. 2
Inspectez périodiquement la gaine ou la surface du boîtier pour déceler toute usure, corrosion ou tout dommage physique. 3
Vérifiez les connexions électriques et la résistance d’isolement des capteurs à contact à intervalles réguliers. 4
Nettoyez la lentille ou le chemin optique des instruments infrarouges pour limiter la dérive de lecture due à la contamination de la surface. 5
Vérifiez le mouvement du cadran et la réponse du pointeur sur les instruments bimétalliques lors des visites de routine. 6
Vérifiez les lectures des capteurs par rapport à un point de mesure de référence pendant les fenêtres de maintenance planifiées.
Le fait de suivre ces étapes de manière cohérente, plutôt que de se limiter aux résultats erronés, aide l'usine à détecter un problème qui se développe lentement, tel qu'une usure progressive de la gaine ou une contamination des lentilles, avant qu'il n'affecte la qualité du produit ou le contrôle du processus. La tenue d'un journal de maintenance pour chaque point de mesure facilite également la détection d'un modèle récurrent, tel qu'un emplacement de capteur qui dérive systématiquement plus rapidement que d'autres dans la même zone de processus.
Une inspection cohérente de la profondeur d'installation, de l'état de la gaine, des connexions électriques et des vérifications croisées de référence garantit des performances fiables à long terme sur les quatre types d'instruments.
Lorsqu'ils comparent les fabricants ou les fournisseurs d'instruments de température, les acheteurs vérifient généralement si une entreprise produit ses propres éléments de détection et fils en alliage en interne ou si elle assemble des instruments à partir de composants externes. Un fournisseur produisant en interne des fils et des alliages est généralement mieux placé pour maintenir des caractéristiques d'étalonnage cohérentes sur une commande plus importante, puisque le matériau de base est contrôlé dès le début de la production plutôt que acheté auprès d'un tiers indépendant.
Xinguo Group Co., Ltd. est construit autour de ce type de modèle intégré. Fondée en 1997 et basée dans la ville de Tianchang, province d'Anhui, l'entreprise s'est développée et emploie plus de 300 personnes, dont plus de 50 professionnels et techniciens tels que des ingénieurs principaux, des ingénieurs et des ingénieurs adjoints. Sa gamme de produits couvre les instruments de température, de pression, de niveau et de débit, ainsi que les équipements d'affichage numérique, divers câbles d'alimentation et de commande, les câbles chauffants à isolation minérale, les systèmes de contrôle de distribution et d'automatisation, les vannes d'instruments et les équipements de laboratoire, appliqués aux secteurs de l'énergie, du pétrole, de la chimie, de la métallurgie, des matériaux de construction, des machines, de l'alimentation, de l'aérospatiale et des nouvelles énergies.
Dans le cadre de cette approche intégrée, Xinguo Group Co., Ltd. produit également des matériaux en alliage de précision spécifiquement pour la fabrication de thermocouples, avec une gamme de produits couvrant les fils d'alliage pour thermocouples de types K, N, E, J et T, les types de fils d'alliage de compensation tels que KX, EX, NX, JX, TX, KCA, KCB, NC et SC, les alliages chauffants à haute résistance, les alliages de résistance de précision, le fil de nickel pur, les alliages manganèse-cuivre et les alliages Monel utilisés dans l'aviation, le pétrole, génie chimique, fabrication de machines et industries de l’énergie et de l’énergie.
Pour un acheteur qui recherche des thermocouples, des RTD, des instruments bimétalliques, des instruments infrarouges ou des émetteurs en tant que fournisseur en gros, exportateur ou partenaire OEM ou ODM, ce type de capacité de fils et d'alliages en amont est un signe pratique d'une qualité de production constante tout au long d'une commande, en particulier pour les points de mesure où l'étalonnage correspondant de nombreux capteurs est important.
Un fabricant disposant d’une capacité interne de production de fils et d’alliages est généralement mieux placé pour prendre en charge des commandes d’instruments de température constantes à grande échelle.
Les questions ci-dessous couvrent les points communs qui surviennent lors de la comparaison des instruments de température entre les quatre technologies de détection de base décrites dans cet article.
Q1 : Quelle est la principale différence entre un thermocouple et un RTD ?Un thermocouple génère une petite tension à partir de deux fils métalliques différents reliés à une jonction, tandis qu'un RTD mesure un changement prévisible de la résistance électrique dans un élément métallique. Les RTD offrent généralement une plus grande précision et une meilleure stabilité à long terme, tandis que les thermocouples couvrent généralement une plage de températures plus large et réagissent plus rapidement. |
Q2 : Quand un instrument infrarouge sans contact est-il préférable à un capteur à contact ?Un instrument infrarouge est généralement préféré lorsqu'un contact direct avec la surface cible n'est pas pratique, comme sur un équipement en mouvement, un matériau en fusion ou une surface qui ne doit pas être perturbée par une sonde. Un réglage correct de l'émissivité pour le matériau cible a un effet direct sur la précision des mesures. |
Q3 : Les instruments de température bimétalliques nécessitent-ils une alimentation électrique pour fonctionner ?Non, un instrument bimétallique fonctionne par déviation mécanique d'une bande métallique collée et ne nécessite pas de source d'alimentation externe, ce qui explique en partie pourquoi il reste courant pour les points d'indication locaux à lecture directe. |
Q4 : Quel rôle joue un transmetteur de température dans un système de mesure ?Un transmetteur de température conditionne et convertit un signal brut provenant d'un thermocouple ou d'un RTD en un signal de sortie standardisé, permettant à la lecture d'être transmise de manière fiable à un système de contrôle ou affichée numériquement à distance du capteur. |
Q5 : Un fabricant peut-il personnaliser les instruments de température pour un processus spécifique ?Oui, un fabricant disposant d'une capacité interne de production de capteurs et d'alliages peut généralement personnaliser le matériau de la gaine, la longueur d'insertion, le style de jonction et le signal de sortie pour correspondre à un processus spécifique, prenant en charge à la fois les commandes en gros et les configurations OEM ou ODM. |
Q6 : Quelles sorties de signal sont généralement disponibles pour l'intégration avec un système PLC ou DCS ?Les sorties standardisées courantes incluent 4 à 20 mA, RS485, HART, des signaux numériques et des contacts de relais, permettant aux instruments de température d'être intégrés directement dans l'infrastructure d'automatisation et de contrôle existante. |